

Jika target Anda adalah geotekstil yang dilubangi dengan jarum seberat 500 g/m², garis berikat termal yang dibuat untuk gumpalan 80 g/m² tidak akan membuatnya ekonomis. Pilih proses produksi kain bukan tenunan dari produk jadi ke belakang: jenis serat, berat, lebar, metode pengikatan, kecepatan, dan toleransi kualitas. Membandingkan harga mesin terlebih dahulu adalah kesalahan umum. Urutan yang lebih aman adalah: menentukan spesifikasi kain, mencocokkan rute proses, mengukur garis, lalu meminta penawaran harga.
Panduan ini mencakup rute needle-punch, thermal-bonded, airlaid, dan spunbond. Ini menunjukkan di mana biaya dan risiko biasanya muncul. Jika Anda sudah mengetahui kegunaan akhir Anda, mulailah dengan tabel perbandingan.
Mulailah Dengan Spesifikasi Kain Jadi
Tuliskan enam angka: jenis serat, rasio campuran, berat target (g/m²), lebar (mm), kecepatan garis (m/mnt), dan metode pengikatan. Tambahkan toleransi kritis: ketebalan, kekuatan tarik pada mesin dan arah silang, pemanjangan, permeabilitas udara, dan penyusutan. Geotekstil dapat menerima variasi berat 10%; lap medis atau trim otomotif mungkin tidak.
Kesimpulan: pilih proses yang memenuhi spesifikasi kritis yang paling ketat. Jika tarikan arah silang sangat penting, pemukulan silang dan kepadatan jarum lebih penting daripada kecepatan maksimum. Jika kelembutan dan kekenyalan sangat penting, ikatan termal dapat mengalahkan tusuk jarum yang berat.
Bandingkan Rute Proses Utama Bukan Tenunan
Gunakan tabel ini untuk menghilangkan rute yang tidak dapat menjangkau produk Anda. Ini adalah filter, bukan kutipan mesin.
| Rute proses | Serat khas | Pembentukan jaringan | Metode ikatan | Produk umum | Batasan utama |
|---|---|---|---|---|---|
| Pukulan jarum yang digaruk | PET, PP, wol, rami, serat daur ulang | Carding dan cross lapping | Meninju jarum mekanis | Geotekstil, kain kempa, alas karpet, trim otomotif, kain pembersih | Tusuk jarum yang berat dapat mengurangi kelembutan dan permeabilitas udara |
| Berikat termal | PET/PP dua komponen, serat campuran | Carding dan cross lapping | Oven atau kalender udara panas | Gumpalan, bantalan, isolasi, lapisan kebersihan | Serat harus mengandung komponen pengikat termal |
| diluncurkan | Pulp, serat pendek, limbah daur ulang | Pembentukan udara | Lateks, termal, atau pukulan jarum | Limbah terasa, bantalan penyerap, filtrasi | Kontrol aliran udara dan debu menambah kompleksitas |
| Spunbond atau lelehan | Keripik polimer, terutama PP | Ekstrusi langsung | Kalender termal atau self-bonding | Kain medis, kebersihan, penyaringan | Ketergantungan tingkat polimer dan masuknya modal yang tinggi |
Jika produk Anda tahan lama untuk digunakan di jalan raya, furnitur, atau mobil, penusukan jarum biasanya merupakan cara pertama untuk memeriksanya. Jika produk Anda berupa gumpalan lembut untuk tempat tidur atau pakaian, ikatan termal patut untuk diperhatikan. Jika Anda memproses serat daur ulang atau limbah, airlaid dapat mengurangi kebutuhan panjang serat, namun memerlukan kontrol debu dan aliran udara yang kuat.
Cocokkan Persiapan Serat dengan Prosesnya
Pilihan serat menentukan apa yang harus dilakukan saluran sebelum pembentukan jaringan. Serat stapel yang panjang perlu dibuka dan diblender secara perlahan untuk menghindari kerusakan. Serat pendek dan daur ulang memerlukan pembukaan yang lebih agresif. Jika rasio campuran bervariasi lebih dari 2-3%, berat dan kekuatan akan melayang. Persiapan serat menentukan stabilitas keseluruhan proses.
Blender ruang besar mencampurkan banyak serat secara bertahap; mesin pencampur serat menghaluskan rasio sebelum carding. Untuk latar belakang, baca panduan ini mesin blender ruang besar bukan tenunan .
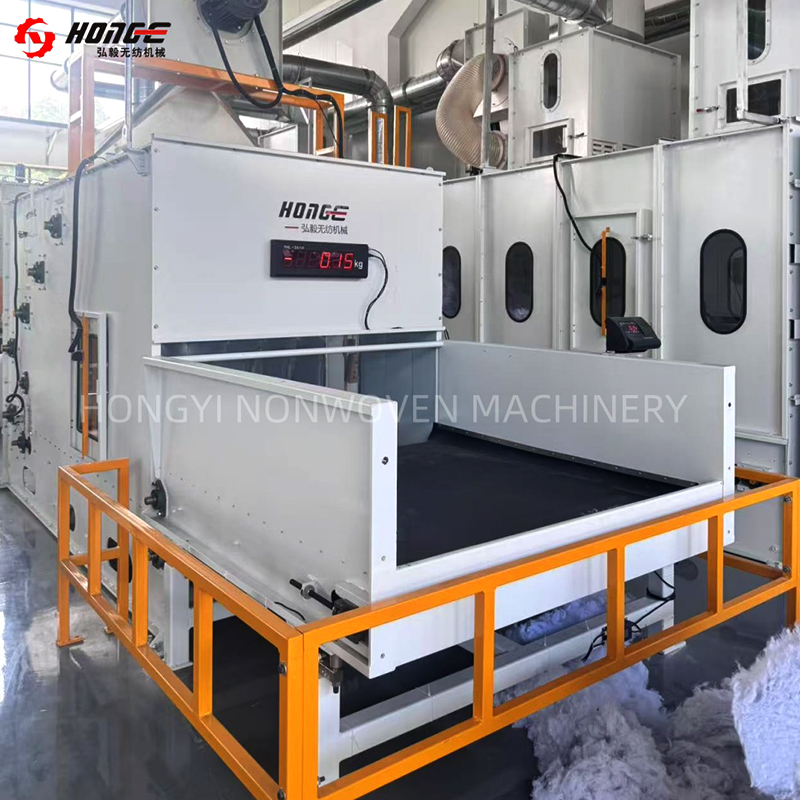 Mesin Pencampur Serat HYHM untuk Pembukaan dan Pencampuran Bukan Tenunan Ini membuka serat yang dibaled terlebih dahulu dan menimbangnya secara proporsional sebelum carding, membantu memperlancar rasio campuran setelah ruang pencampuran. Lihat Produk →
Mintalah pemasok untuk menguji campuran bale Anda yang sebenarnya, bukan sampel serat murni standar. Distribusi panjang serat, kelembapan, dan lapisan oli mengubah perilaku kartu.
Pilih Formasi Web dan Ikatan Bersama
Carding menghasilkan jaring tipis dengan sebagian besar serat sejajar dengan arah mesin. Cross lapping melipat jaring untuk membangun bobot dan kekuatan lintas arah. Meninju jarum menjerat serat secara mekanis. Kepadatan jarum yang lebih tinggi meningkatkan kekuatan tetapi biasanya menurunkan permeabilitas udara dan kelembutan. Keseimbangan yang tepat berasal dari matriks percobaan.
Untuk jalur pelubangan jarum, kendalikan berat jaring per lapisan, jumlah putaran, dan frekuensi pelubangan. Kontrol putaran yang buruk menciptakan pita tebal dan tipis yang menjadi titik lemah. Untuk jalur ikatan termal, suhu oven, kecepatan udara, dan waktu tinggal mengontrol ikatan tersebut.
 HYPW Cross Lapper untuk Formasi Web Bukan Tenunan Ini melipat dan meletakkan jaring yang digaruk secara merata untuk menargetkan berat dan ketebalan sebelum peninjuan jarum atau ikatan termal, mendukung kontrol putaran yang seragam. Lihat Produk →
Mintalah jendela proses, bukan satu pengaturan. Misalnya, 200-600 g/m² pada 2-8 m/menit dengan 80-250 pukulan/cm². Jendela yang sempit berarti lebih sedikit fleksibilitas; jendela lebar memerlukan pemeriksaan kualitas di kedua ujungnya.
Tetapkan Kapasitas, Lebar, dan Kecepatan Sebelum Harga
Kapasitas bukan hanya kecepatan jalur saja. Gunakan rumus kasar ini:
- Output tahunan (kg) = berat (g/m²) × lebar (m) × kecepatan (m/mnt) × 60 × jam pengoperasian × efisiensi.
- Bagilah gram dengan 1.000 untuk mendapatkan kilogram.
- Gunakan efisiensi 70-85% untuk jalur baru, bukan maksimum teoritis.
Untuk 1.200 ton per tahun sebesar 300 g/m² yang dirasakan pada lebar 2,5 m, 6.000 jam pada efisiensi 80% memerlukan sekitar 5,6 m/mnt. Mesin yang mencapai kecepatan hanya pada kain ringan tidak akan mencapai target pada kain berat. Lebar juga penting: jika produk akhir membutuhkan 3,2 m setelah penyusutan, jalur 2,5 m tidak dapat dikirimkan.
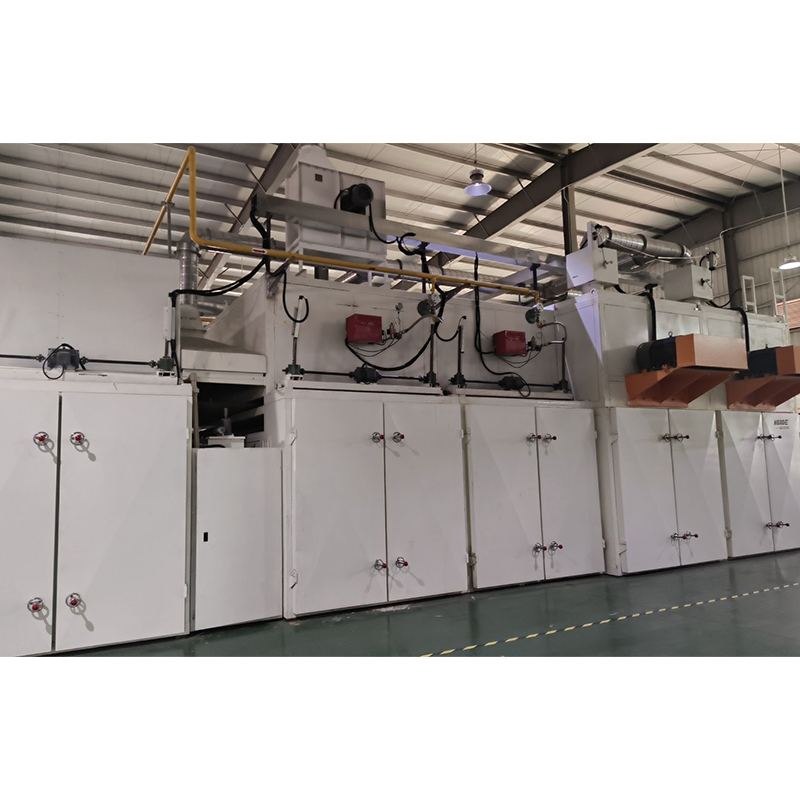 Oven Kain Bukan Tenunan HYHX untuk Ikatan Termal dan Pengaturan Panas Mengikat jaringan yang saling bersilangan secara termal dengan penetrasi udara panas, menghasilkan gumpalan ikatan termal yang tebal; lebar kerja hingga 5000 mm dan pengaturan panas hingga 220°C. Lihat Produk →
Limbah trim dan kualitas tepi termasuk dalam perhitungan. Pemotongan tepi awal dan penggulungan yang andal dapat memulihkan sebagian kehilangan, terutama pada bahan kain tebal.
Tinjau Kontrol Kualitas dan Tes Penerimaan
Setujui tes penerimaan sebelum penandatanganan. Untuk kain pelubang jarum, uji berat, ketebalan, kekuatan tarik kedua arah, perpanjangan, dan permeabilitas udara. Untuk kain berikat termal, tambahkan penyusutan, delaminasi, dan keseragaman permukaan. Untuk kain kempa limbah udara, periksa variasi kepadatan dan debu.
Gunakan rencana pengambilan sampel, bukan satu sampel akhir. Ambil tiga sampel per shift selama 72 jam pertama, lalu satu sampel per shift setelah produksi stabil. Jika kontrak menyatakan ±5% berat, tanyakan bagaimana tali dapat menahan target tersebut ketika kadar air serat berubah.
Gunakan Pemeriksaan Biaya Sederhana
Harga pembelian hanyalah sebagian dari biaya seumur hidup. Bagan di bawah ini hanya ilustrasi, namun serat dan energi biasanya mendominasi. Tenaga kerja dan pemeliharaan bergantung pada otomatisasi dan upah lokal.
Saat membandingkan penawaran, tanyakan beban tersambung, permintaan udara bertekanan, dan konsumsi suku cadang. Produk dengan energi per kilogram yang lebih rendah mungkin memerlukan biaya lebih mahal di muka dan lebih murah dalam tiga tahun. Tanyakan juga cakupan otomatisasi: takaran otomatis, kontrol tegangan, dan penyimpanan resep mengurangi pemborosan dan kesalahan operator.
Jalankan Uji Coba Skala Kecil Sebelum Komitmen Penuh
Uji coba adalah cara termurah untuk mengurangi risiko. Jalankan serat Anda, target berat, dan lebar pada kecepatan rendah, menengah, dan tinggi. Catat pengaturan dan hasil tes. Tujuannya adalah untuk menemukan jendela stabil, bukan untuk membuktikan mesin dapat berjalan.
Hasil yang umum: kecepatan menengah menahan beban dan tarikan terbaik. Kecepatan tertinggi mungkin memberikan bobot yang baik tetapi kekuatan lintas arah yang lemah. Kecepatan terendah mungkin membuat web kewalahan. Gunakan data uji coba untuk menetapkan jaminan kinerja, bukan kecepatan maksimum dalam brosur.
Kesalahan Umum Saat Memilih Proses
- Memilih berdasarkan harga sebelum menentukan spesifikasi kain.
- Menggunakan data uji serat murni untuk proyek serat daur ulang.
- Mengabaikan kekuatan lintas arah ketika diperlukan tarikan yang seimbang.
- Menerima satu nomor kecepatan tanpa berat dan lebar.
- Melupakan energi, udara bertekanan, dan suku cadang dalam biaya seumur hidup.
- Meninggalkan tes penerimaan di luar kontrak.
Pertanyaan Umum
Apa proses produksi kain bukan tenunan terbaik untuk kain kempa?
Untuk kain flanel yang tahan lama, penusukan jarum biasanya merupakan titik awal yang terbaik. Ini menangani PET, wol, rami, dan campuran daur ulang dan dapat mencapai beban berat. Ikatan termal lebih baik ketika kelembutan dan curah lebih penting daripada kekuatan mekanik.
Bagaimana cara memilih antara needle-punch dan thermal bonding?
Tanyakan apakah serat dapat direkatkan dengan panas dan apakah produk memerlukan kekuatan tarik tinggi atau daya tarik tinggi. Pukulan jarum memberikan kekuatan dan daya tahan mekanis. Ikatan termal memberikan kelembutan dan ketebalan yang stabil namun membutuhkan serat pengikat termal.
Bisakah satu lini menghasilkan beberapa produk bukan tenunan?
Ya, dalam batasan. Sebuah garis dapat menjalankan berbagai bobot dan campuran jika ukuran kartu, lapper silang, dan bagian pengikat disesuaikan untuk produk terberat dan teringan. Uji jendela proses; jangan berasumsi demikian.
Apa yang harus saya sertakan dalam permintaan uji coba pemasok?
Menyediakan jenis serat, rasio campuran, berat target, lebar, tarik dan pemanjangan yang diperlukan, dan aplikasi akhir. Mintalah hasil tes pada tiga kecepatan dan jendela proses tertulis.
Cara yang dapat diandalkan untuk memilih proses produksi kain bukan tenunan adalah memulai dengan kain, menyaring rute proses, mengukur garis dengan matematika kapasitas sebenarnya, dan memverifikasi dengan uji coba. Harga muncul setelah langkah-langkah itu.
Untuk kain kempa dengan jarum, ikatan termal, atau limbah udara, bandingkan seluruh rantai peralatan mulai dari pembukaan dan pencampuran hingga penggulungan dan pemotongan. Pelajari lebih lanjut tentang solusi mesin bukan tenunan dan tentukan spesifikasi sebelum meminta penawaran akhir.


