

Geotekstil polipropilena yang dilubangi dengan jarum seberat 200 g/m² tampak seperti kain kempa padat. Tidak ada benang lusi dan benang pakan. Kekuatannya berasal dari ribuan jarum berduri yang menarik serat melalui batt hingga terjerat. Jawaban singkat mengenai cara pembuatan geotekstil bukan tenunan adalah sebagai berikut: serat stapel dibuka, dicampur, digaruk menjadi jaring, dirangkai menjadi batt, diikat secara mekanis atau termal, dan digulung menjadi gulungan. Geotekstil yang dilubangi dengan jarum, yang merupakan alat utama dalam pemisahan, filtrasi, dan drainase, terutama bergantung pada ikatan mekanis.
Perbedaan itu penting pada tahap pembelian. Jika Anda menentukan geotekstil bukan tenunan berdasarkan massa per satuan luas saja, Anda mungkin kehilangan variabel yang menentukan kinerja gulungan di lapangan: campuran serat, kerataan jaring, kepadatan jarum, dan kondisi pengaturan panas. Rute produksi menjelaskan mengapa dua gulungan dengan label 200 g/m² yang sama dapat berperilaku berbeda.
Jawaban Inti: Empat Tahap, Bukan Alat Tenun
Produksi geotekstil bukan tenunan mengikuti empat tahap besar. Setiap tahap dapat dijalankan sebagai mesin terpisah atau dihubungkan ke dalam jalur yang berkesinambungan.
- Formasi jaring: serat dibuka, dicampur, digaruk, dan disilangkan menjadi adonan yang seragam.
- Ikatan web: batnya ditusuk, diikat dengan panas, atau diikat secara kimia untuk mengunci serat menjadi satu.
- Penyelesaian: kainnya mungkin dipanaskan, diberi kalender, dibelah, atau diberi perlakuan permukaan.
- Berliku dan inspeksi: geotekstil yang sudah jadi digulung, diuji, dan dikemas.
Pelubangan jarum mendominasi banyak kualitas geotekstil karena menghasilkan struktur yang tebal dan berpori dengan permitivitas dan ketahanan tusukan yang baik. Prosesnya tidak menenun; itu melibatkan.
Tahap 1: Membuka dan Memadukan Bal Fiber
Kebanyakan geotekstil yang dilubangi jarum dimulai dengan serat stapel polipropilen atau poliester. Serat tersebut tiba dalam bal yang dikompresi. Pembuka bale memecah bal menjadi berkas-berkas. Mesin pembuka kemudian memisahkan berkas-berkas tersebut sehingga serat dapat tercampur secara konsisten dengan bahan tambahan, pewarna, atau serat daur ulang. Pencampuran adalah tempat pembuatan resep. Campuran 70/30 dari bahan murni hingga daur ulang, misalnya, harus dikontrol berdasarkan beratnya, bukan berdasarkan tampilannya, atau gulungan yang sudah jadi akan bervariasi dalam kekuatan dan ukuran pori-pori.
Blender batch besar umum digunakan pada jalur geotekstil karena dapat mengurangi kesalahan penimbangan kecil. Jika rasio campuran Anda menyimpang, Anda mungkin akan melihatnya nanti sebagai titik lemah, ketebalan yang tidak konsisten, atau lubang filtrasi. Artikel tentang cara kerja mesin pencampur serat menjelaskan sisi mekanik lebih detail.
Kelembapan juga penting. Serat yang lembab dapat menjembatani saluran, sedangkan serat yang terlalu kering dapat menimbulkan listrik statis dan terbang. Operator biasanya menyeimbangkan intensitas pembukaan dengan kerusakan serat: pembukaan yang terlalu sedikit akan meninggalkan gumpalan, sedangkan pembukaan yang terlalu banyak akan menghasilkan serat pendek dan debu.
Tahap 2: Carding, Cross-Lapping, dan Keseragaman Web
Campuran yang sudah dibuka diumpankan ke mesin carding. Kawat carding membuka jumbai menjadi serat-serat individual, menyelaraskannya dengan arah mesin, dan membentuk jaring tipis. Pada titik ini, web masih sensitif. Sebuah cross-lapper kemudian melipat jaring maju mundur ke konveyor untuk membuat batt yang lebih tebal. Jumlah lipatan, kecepatan pengiriman, dan rasio draft menentukan berat dan lebar batt.
Di sinilah sebenarnya massa per satuan luas terbentuk. Jika umpan kartu berbeda-beda, cross-lapper tidak dapat memperbaikinya. Jika ketegangan sabuk lintas lapper tidak merata, batt mungkin lebih berat di satu sisi. Target 200 g/m² dengan toleransi ±5% memungkinkan ayunan 10 g/m² melintasi gulungan; proyek yang lebih ketat mungkin memerlukan ±2% hingga ±3%. Perbedaan tersebut sering kali terlihat pada kinerja filtrasi dan kekuatan lapisan.
Rentang aplikasi ilustratif. Spesifikasi akhir tergantung pada jenis serat, kepadatan jarum, dan desain proyek.
Tahap 3: Meninju Jarum: Bagaimana Kain Mendapatkan Kekuatannya
Batt memasuki mesin pelubang jarum. Ribuan jarum berduri dipasang di papan jarum. Saat papan bergerak ke atas dan ke bawah, jarum menembus papan dan duri membawa berkas serat dari permukaan atas ke bawah, dan sebaliknya. Hasilnya adalah belitan serat tiga dimensi, bukan struktur tenun. Ini adalah langkah yang memberikan kekuatan tarik, ketahanan tusuk, dan stabilitas dimensi pada geotekstil nonwoven.
Pengaturan utama meliputi pengukur jarum, bentuk duri, kedalaman penetrasi, kepadatan jarum, dan pukulan per menit. Penyesuaian yang umum adalah kepadatan jarum: terlalu sedikit pukulan akan meninggalkan kain yang longgar dan tidak jelas dengan kekuatan rendah; terlalu banyak pukulan dapat merusak serat, membuat lubang, dan mengurangi pemanjangan. Untuk kadar geotekstil tertentu, pola jarum dan kecepatan garis biasanya ditentukan dari sampel yang telah lulus uji tarik, tusukan, dan permeabilitas.
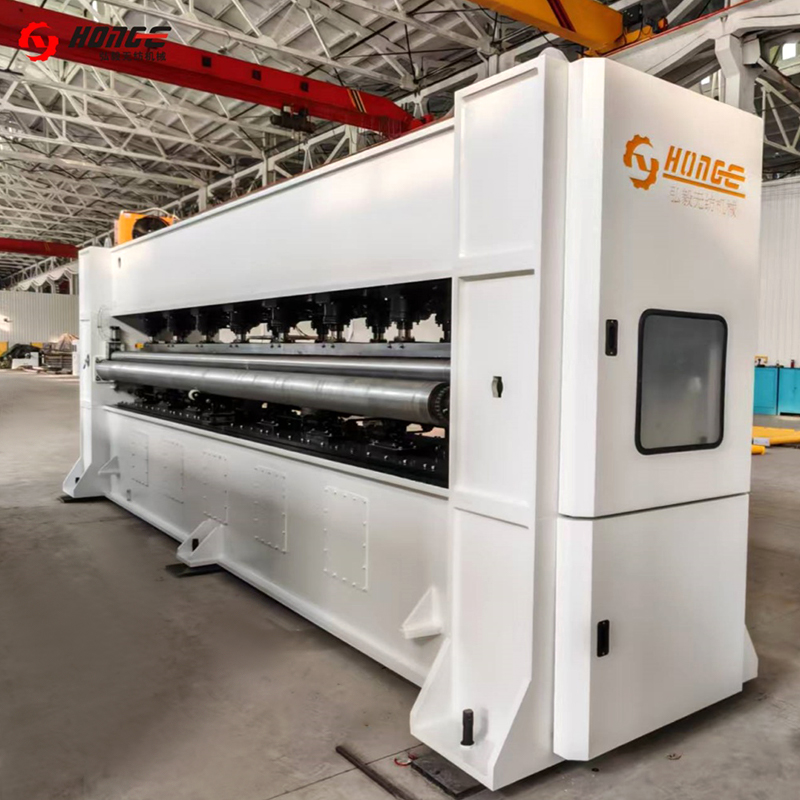 Mesin Punching Jarum HYZC Mesin bukan tenunan ini digunakan untuk memperkuat dan menyelesaikan permukaan kain bukan tenunan. Kami dapat memproduksi rangkaian lengkap alat tenun jarum untuk memenuhi kebutuhan... Lihat Produk →
Meninju jarum juga mempengaruhi ukuran pori-pori. Semakin banyak serat yang terjerat, ukuran bukaan yang tampak cenderung semakin kecil, meskipun kehalusan serat dan berat batt masih mendominasi. Itulah sebabnya dua geotekstil berjarum dengan polimer yang sama dapat memiliki perilaku filtrasi yang berbeda.
Tahap 4: Finishing, Pengaturan Panas, dan Penggulungan
Setelah ditusuk jarum, kain dapat melewati oven atau kalender dengan pengaturan panas. Pengaturan panas dapat menstabilkan dimensi, mengurangi penyusutan, dan mengubah kehalusan permukaan. Untuk geotekstil yang digunakan dalam aplikasi terbuka, penstabil UV biasanya ditambahkan pada tahap serat atau pencampuran daripada disemprotkan kemudian. Selanjutnya dilakukan pemotongan dan pemotongan tepi, kemudian kain digulung menjadi gulungan dengan tegangan terkontrol.
Penggulungan terlihat sederhana, namun menimbulkan risiko kualitas tersendiri. Jika tegangan terlalu rendah, gulungan dapat teropong selama pengangkutan. Jika ketegangan terlalu tinggi, kain dapat meregang dan kehilangan perpanjangan yang ditentukan. Diameter gulungan, ukuran inti, dan metode penyambungan harus disepakati sebelum pengiriman, terutama untuk proyek yang memerlukan pemasangan berkelanjutan.
Variabel Kualitas Yang Mengubah Geotekstil Jadi
Tabel di bawah menghubungkan setiap tahapan produksi dengan variabel yang paling sering menentukan apakah gulungan akhir memenuhi spesifikasi.
| Panggung | Kontrol utama | Sasaran yang khas | Risiko jika diabaikan |
|---|---|---|---|
| Pembukaan dan pencampuran serat | Rasio campuran, derajat pembukaan, kelembapan | ±1% hingga ±2% berat untuk campuran kritis | Kekuatan variabel, warna, dan ukuran pori |
| Carding | Kemerataan web, orientasi serat | ±3% hingga ±5% variasi massa | Bintik tipis dan lubang filtrasi |
| lintas-lapping | Berat batt, lebar, jumlah lipatan | ±2% hingga ±3% massa per satuan luas | Tepinya tebal dan gulungannya tidak rata |
| Meninju jarum | Kepadatan jarum, kedalaman, jenis jarum | Khusus aplikasi; konfirmasi dengan sampel | Kekuatan tarik rendah atau kerusakan serat |
| Pengaturan panas dan belitan | Suhu, tegangan, diameter gulungan | ±2°C dan tegangan ±2% jika ditentukan | Gulungan penyusutan, regangan, atau teleskopik |
Bagaimana Proses Berskala Dari Sampel ke Lini Produksi
Sampel laboratorium dapat dibuat pada kartu kecil dan unit pelubang jarum, namun produksi memerlukan kecepatan dan ketegangan yang sesuai di seluruh lini. Tahap pembukaan, pencampuran, carding, cross-lapping, dan needle punching harus disesuaikan ukurannya sehingga kartu dapat dimasukkan ke dalam cross-lapper tanpa membuatnya kelaparan dan alat tenun jarum dapat bekerja pada kepadatan yang diperlukan tanpa membebani serat secara berlebihan.
Di sinilah pemilihan peralatan menjadi pertanyaan proses, bukan hanya pertanyaan mesin. Geotekstil filtrasi 200 g/m² mungkin memerlukan kerataan jaring yang lebih rapat dibandingkan dengan kain perkuatan 500 g/m². Garis yang melewati kedua tingkatan memerlukan rasio draf yang dapat disesuaikan, pola papan jarum, dan tegangan belitan. Changshu Hongyi Nonwoven Machinery telah memasok peralatan produksi bukan tenunan selama lebih dari 20 tahun, termasuk mesin pembuka dan pencampur, mesin carding, cross-lapper, mesin pelubang jarum, dan jalur geotekstil dan kain kempa jarum lengkap. Anda bisa meninjaunya secara lebih luas peralatan produksi bukan tenunan rentang jika Anda membandingkan mesin tunggal dengan garis penuh.
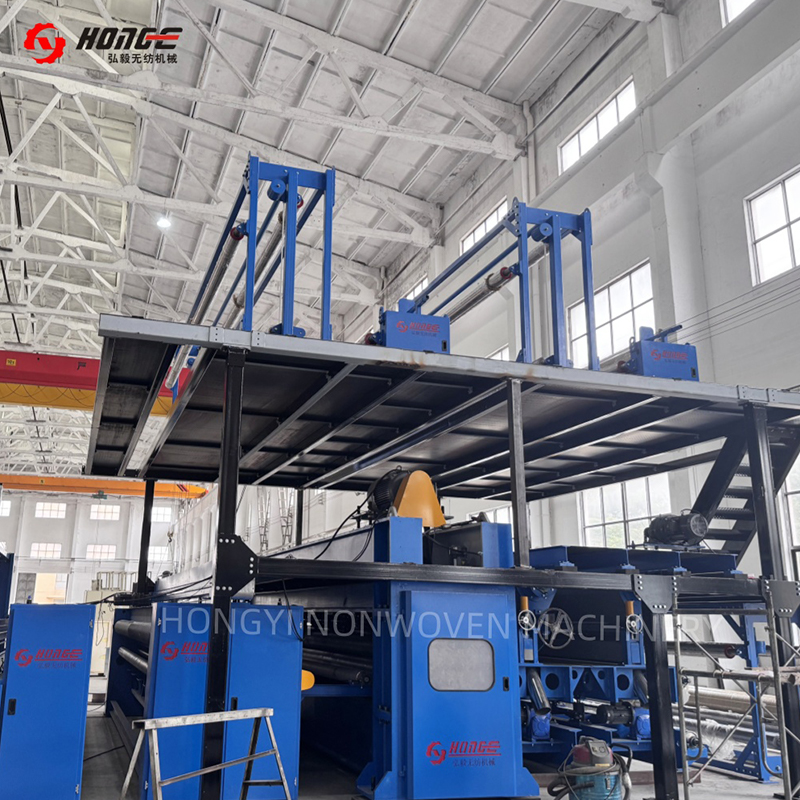 Lini Produksi Felt Jarum HYL Lini produksi kain kempa peninju jarum ini digunakan untuk memproduksi kain bukan tenunan yang tahan lama dan serbaguna untuk aplikasi di bidang otomotif, filtrasi, geotekstil, isolasi... Lihat Produk →
FAQ: Bagaimana Geotekstil Nonwoven Dibuat
Apakah geotekstil nonwoven terbuat dari plastik daur ulang?
Ya. Polipropilena dan poliester daur ulang dapat digunakan, namun masukannya harus diurutkan dan konsisten. Variasi aliran lelehan atau panjang serat dapat mengubah perilaku tusuk jarum dan kekuatan akhir.
Apa perbedaan antara geotekstil yang dilubangi dengan jarum dan geotekstil yang diikat dengan panas?
Geotekstil yang dilubangi dengan jarum diikat dengan belitan mekanis, sehingga biasanya lebih tebal dan lebih berpori. Geotekstil berikat panas menggunakan fusi termal, yang dapat menghasilkan kain yang lebih tipis dan kuat dengan sifat filtrasi berbeda.
Berapa banyak jarum yang digunakan mesin pelubang jarum?
Papan jarum dapat menampung ribuan jarum. Angka yang penting bukanlah jumlah totalnya saja tetapi kepadatan jarum per satuan luas, kedalaman penetrasi, dan pukulan per menit.
Bisakah garis yang sama membuat bobot geotekstil berbeda?
Ya. Operator mengubah laju pengumpanan serat, jumlah lipatan lintas lapper, kepadatan jarum, dan kecepatan saluran. Setiap perubahan harus divalidasi dengan uji massa per satuan luas, uji tarik, tusukan, dan permeabilitas.
Cara pembuatan geotekstil bukan tenunan didasarkan pada satu prinsip: membentuk jaringan serat yang seragam, kemudian mengikatnya menjadi kain yang stabil. Pemilihan serat menentukan dasar kimia dan UV. Carding dan cross-lapping mengatur bobot dan kemerataan. Meninju jarum menentukan kekuatan dan struktur pori. Penyelesaian dan penggulungan melindungi properti tersebut melalui pemasangan. Jika Anda menentukan garis geotekstil, bandingkan jendela proses pada setiap tahap, bukan hanya pelat nama mesin.


