

Pabrik geotekstil yang dilubangi dengan jarum di pabrik berukuran sedang mulai memproduksi gulungan dengan garis terang dan gelap setelah penghentian perawatan rutin. Resepnya tidak berubah, pengaturan kartu tidak tersentuh, dan alat tenun jarum tidak menunjukkan kesalahan. Manajer pabrik pertama kali mencurigai kartu tersebut, namun kesalahan sebenarnya terjadi pada 20 meter di bagian hulu: ruang pencampuran dikosongkan lebih cepat dibandingkan siklus pelapisannya, sehingga jaring dialiri oleh serat segar yang rata-ratanya buruk. Diperlukan satu shift penuh dan tiga putaran yang diturunkan untuk mengembalikan keluaran normal.
Pencampuran serat tidak muncul pada kain jadi sebagai cacat tunggal. Hal ini terlihat dalam bentuk garis-garis yang tidak jelas, batas uji tarik, perbedaan warna, dan konsumsi serat pengikat yang mahal dan tidak dapat diprediksi. Solusinya dimulai dengan memahami cara kerja pencampuran, cara mengukurnya, dan pilihan peralatan mana yang benar-benar meningkatkannya. Itulah tepatnya yang tercakup dalam panduan ini, dengan pemeriksaan praktis yang dapat Anda gunakan di saluran Anda sendiri.
Mengapa pencampuran serat menentukan kualitas bukan tenunan
Keseragaman campuran serat yang masuk ke dalam kartu merupakan prediktor terkuat terhadap keseragaman kain yang keluar dari penggulung. Segala sesuatu yang terjadi kemudian, carding, lapping, needleling, atau thermal bonding, hanya dapat mengatur ulang serat yang diterimanya; tidak satu pun dari langkah-langkah ini yang dapat memperbaiki proporsi yang salah.
Tiga konsekuensi dari pencampuran yang buruk muncul langsung pada bahan akhir:
- Konsistensi warna. Pada kain bukan tenunan berwarna, serat pembawa pigmen seringkali hanya berjumlah 2 hingga 5 persen dari campurannya. Pergeseran satu poin persentase sudah cukup untuk menciptakan perbedaan warna yang terlihat antara gulungan, terutama pada warna terang dan pastel.
- Kualitas ikatan. Dalam gumpalan berikat termal, serat poliester dengan titik leleh rendah harus menjangkau setiap bagian jaring dalam proporsi yang sama. Overdosis lokal menimbulkan bintik-bintik keras dan mengilap; underdosis lokal meninggalkan area yang runtuh selama perlakuan panas.
- Keseragaman mekanis. Kekuatan tarik, perpanjangan, dan kepadatan permukaan semuanya mengikuti rasio campuran. Ketika CV campuran menyimpang, hasil pengujian menjadi sulit dipertahankan kepada pelanggan.
Inilah sebabnya mengapa manajer lini yang berpengalaman memperhatikan variasi rasio campuran di awal lini, tidak hanya kain di penggulungnya. Cara sederhana untuk memvisualisasikan pengaruh setiap tahapan proses adalah dengan melacak deviasi rasio campuran dari target; Bagan di bawah ini menunjukkan contoh ilustratif berdasarkan praktik pabrik pada umumnya.
Gambar 1. Bagaimana deviasi rasio campuran menyempit melalui garis (contoh ilustratif; lebih rendah lebih akurat)
Mencampur dan memadukan: dua istilah, satu tujuan
Dalam terminologi tekstil, pencampuran biasanya berarti menggabungkan serat dengan jenis yang sama tetapi kualitasnya berbeda, misalnya dua bahan pokok poliester dengan denier berbeda, atau dua lot produksi dari bahan mentah yang sama. Pencampuran berarti menggabungkan jenis serat yang berbeda, seperti poliester dengan viscose, atau polipropilena dengan serat pengikat dengan titik leleh rendah. Di pabrik bukan tenunan, jalur ini melakukan keduanya, sering kali dalam rangkaian peralatan yang sama.
Perbedaannya tidak bersifat akademis. Hal ini memengaruhi cara Anda mengatur tata letak bale, perangkat pengukuran apa yang Anda perlukan, dan tingkat pengulangan yang Anda minta dari pemasok mesin. Jika produk Anda harus memenuhi kandungan serat leleh rendah yang ketat, misalnya, persyaratan akurasi pencampuran akan jauh lebih ketat dibandingkan jika Anda hanya perlu menghitung rata-rata dua tingkatan polimer yang sama.
Jika mesin di balik langkah ini baru bagi Anda, ikhtisar berikut ini cara kerja mesin pencampur serat menjelaskan urutan peralatan dalam bahasa sederhana.
Cara kerja pencampuran serat pada bahan bukan tenunan pada umumnya
Pencampuran serat dimulai dari bale dan berakhir pada card feed. Ada lima tahap yang terlibat, dan masing-masing tahap mempunyai pengaruh terukur terhadap keseragaman akhir. Urutan di bawah ini tipikal untuk jalur serat stapel yang memproduksi produk kain kempa yang dilubangi dengan jarum, gumpalan berikat termal, atau produk airlaid.
| Panggung | Apa yang terjadi pada tahap ini | Efek utama pada kualitas pencampuran |
|---|---|---|
| Pembukaan bale | Bal yang dikompresi dipecah menjadi berkas-berkas lepas tanpa kerusakan serat yang berlebihan. | Ukuran jumbai yang konsisten mencegah rumpun besar memasuki tahap berikutnya. |
| Pembukaan pra-halus | Jumbai semakin berkurang dan kotoran berat dapat dipisahkan. | Jumbai yang lebih kecil memungkinkan pengukuran yang lebih presisi dan pencampuran yang lebih cepat. |
| Menimbang and metering | Tiap komponen diumpankan dengan laju yang terkendali melalui sabuk penimbangan atau wadah timbang. | Akurasi rasio campuran hampir seluruhnya bergantung pada tahap ini. |
| Ruang pencampuran | Serat berlapis disimpan dan ditarik secara vertikal untuk meratakan variasi jangka pendek. | Rata-rata waktu menghaluskan fluktuasi dari garis pembuka. |
| Menyampaikan dan memberi makan | Serat terbuka dan campuran diangkut ke pembentuk kartu atau web dengan kepadatan yang stabil. | Kepadatan pakan yang stabil melindungi kartu dari lonjakan dan kelaparan. |
Pada tahap pembukaan halus, tingkat pembukaan secara langsung menentukan batas pencapaian blender. SEBUAH Pembuka pra-halus HYKS lebih disukai bila pembuka bale saja meninggalkan jumbai yang beratnya masih beberapa gram; pada jalur modern, mengurangi ukuran berkas pada saat ini adalah salah satu peningkatan kualitas termurah yang dapat Anda lakukan.
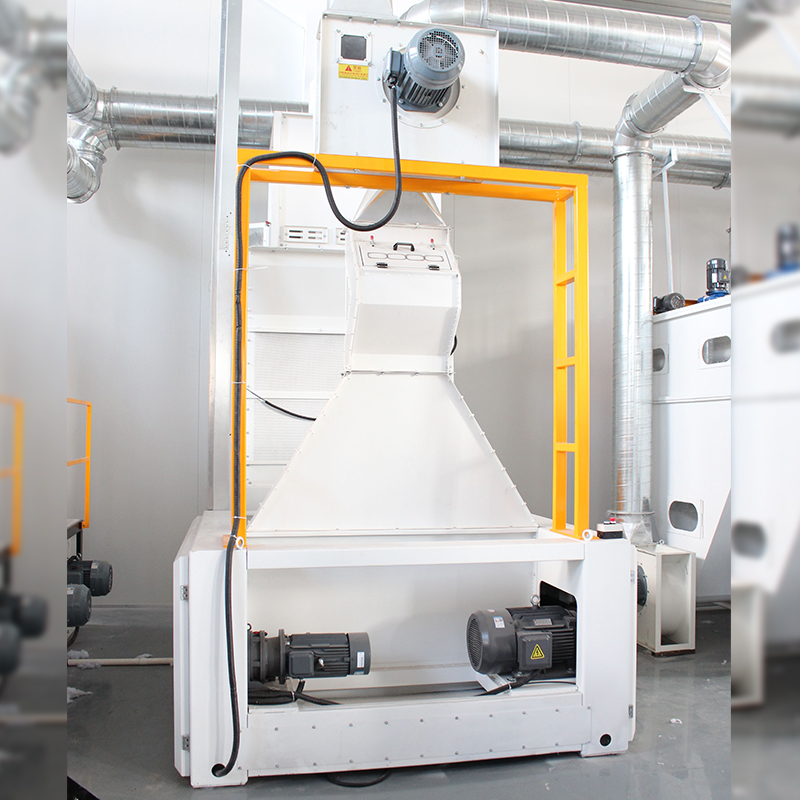 Pemasok & Grosir Mesin Pra & Pembuka Halus | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. adalah pemasok & produsen mesin pra pembuka & pembuka halus Tiongkok. Modular, bersertifikat CE, ... Lihat Produk →
Blender sendiri bisa bermacam-macam bentuknya. Pada saluran yang dilubangi dengan jarum dan diberi ikatan termal, a blender ruang besar menyimpan serat dalam lapisan vertikal dan menariknya dari bawah melalui kisi atau drum berduri. Pemotongan vertikal rata-rata variasi yang terjadi selama menit yang diperlukan untuk mengisi ruangan. Ini adalah cara paling andal untuk menstabilkan campuran bila resepnya mengandung satu komponen dominan.
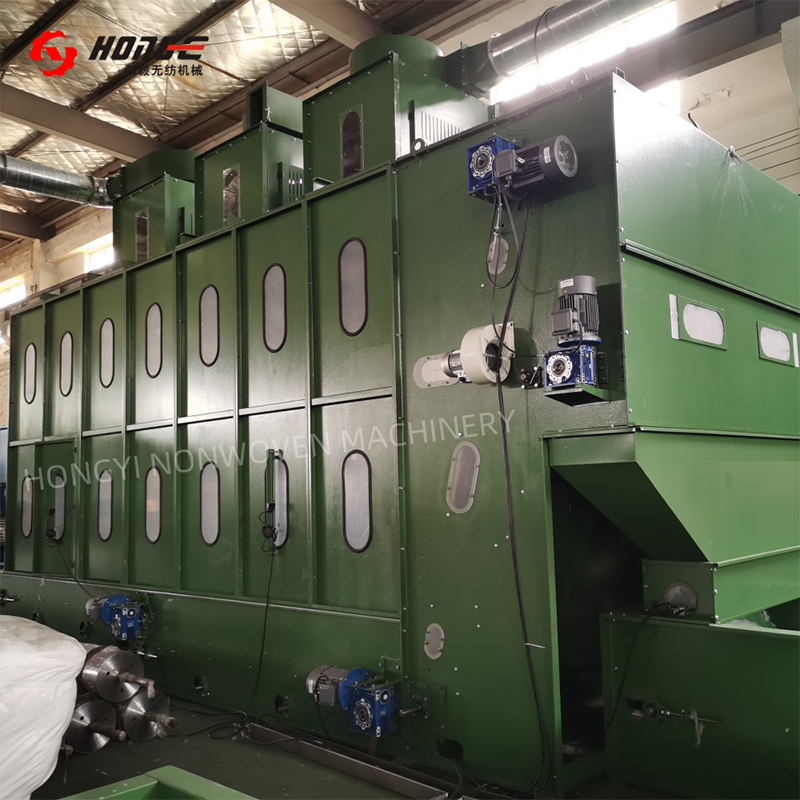 Pemasok Mesin Blender Ruang Besar Bukan Tenunan | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. adalah pemasok & produsen mesin blender ruang besar bukan tenunan Cina. 15–37m³, sertifikasi CE... Lihat Produk →
Bisakah Anda membuktikan campurannya cukup bagus?
Derajat pencampuran selalu diukur dengan variasi, bukan rata-rata. Sebuah garis dapat mencapai rasio pencampuran target selama satu jam dan masih menghasilkan kain yang buruk karena rata-rata campurannya benar tetapi tidak merata dalam setiap jangka waktu dua menit. Inilah sebabnya mengapa metrik utamanya adalah koefisien variasi (CV) dari rasio campuran, idealnya diukur pada panjang jaring yang pendek.
Dalam praktiknya, pabrik menggunakan empat tingkat pemeriksaan:
| Metode | Apa yang diukurnya | Tingkat penerimaan yang khas |
|---|---|---|
| Inspeksi web visual | Goresan, bintik bayangan, gumpalan | Tidak ada goresan atau kumpulan warna yang terlihat di bawah pencahayaan standar |
| Catatan penempatan dan penimbangan bale | Akurasi rasio jangka panjang | Komponen utama dalam /-1,5% dari target per shift |
| Analisis campuran laboratorium | Kandungan serat sebenarnya berdasarkan beratnya | Dalam /-2% dari resep untuk setiap komponen |
| Sensor online (NIR, warna) | Variasi jangka pendek di seluruh web | CV 3% atau kurang pada 100 m kain |
Saat Anda mengevaluasi jalur pencampuran baru, tanyakan data CV pemasok, bukan hanya angka kapasitas. Mintalah juga uji coba yang menyimulasikan kasus terburuk yang realistis, misalnya beralih dari warna gelap ke warna terang, karena perilaku pembersihan blender sama pentingnya dengan keakuratan kondisi tunaknya. Ini adalah jebakan pengadaan yang umum, dan lebih murah untuk ditemukan selama pengujian penerimaan dibandingkan saat produksi.
Mengapa pencampuran masih gagal dalam produksi
Bahkan garis yang dirancang dengan baik pun kehilangan kualitas pencampuran. Pengalaman lapangan pada tanaman bukan tenunan menunjukkan sejumlah kecil penyebab yang dapat berulang. Perkiraan porsi masing-masing penyebab dalam kasus pemecahan masalah umum ditunjukkan di bawah ini; persentasenya bersifat ilustratif, berdasarkan distribusi yang biasanya terlihat dalam catatan layanan dan bukan pada standar yang dipublikasikan.
- Pembukaan tidak memadai (35%)
- Menimbang errors (25%)
- Waktu pencampuran yang singkat (20%)
- Peletakan bale yang buruk (12%)
- Penumpukan dan keausan (8%)
- Pembukaan tidak memadai. Ketika bukaan bale atau bukaan halus tidak ada pada throughput yang tinggi, blender menerima berkas yang terlalu besar, dan tidak ada blender yang dapat membuat campuran seragam dari blok penyusun yang tidak rata.
- Menimbang and metering errors. Timbangan yang melayang, saluran serat yang tersumbat, dan pengangkutan pneumatik yang menekan serat terhadap perangkat pengukur, semuanya mendistorsi sinyal berat. Kesalahan ini cenderung bersifat intermiten, sehingga lebih sulit dideteksi dibandingkan kesalahan yang konstan.
- Waktu pencampuran yang singkat. Operator meningkatkan hasil dan secara bertahap mengurangi siklus pengisian ruang hingga produk mulai menunjukkan garis-garis. Cara mengatasinya adalah dengan menjaga waktu tinggal yang diukur di dalam blender sesuai dengan jangka waktu yang direkomendasikan pabrikan.
- Peletakan bale yang buruk. Banyak serat alami yang berbeda dalam kehalusan, panjang, dan kelembapan; jika rencana laydown tidak menyebarkan perbedaan tersebut secara merata, maka akan muncul variasi rasio jangka pendek.
- Membangun dan memakai. Akumulasi serat di sudut saluran dan pada kisi-kisi yang aus akhirnya terlepas sebagai slub, menciptakan gumpalan lokal di jaring.
Apa yang harus diperiksa sebelum Anda membeli peralatan pencampur
Peralatan pencampur jarang dibeli sebagai satu mesin; itu dibeli sebagai bagian dari suatu lini, dan pilihan harus dibuat berdasarkan persyaratan kain akhir. Ingatlah poin-poin ini dalam daftar periksa:
- Jumlah komponen dan kisaran rasio. Saluran dua komponen dengan rasio stabil dapat menggunakan ruang sederhana; lini produk yang sering berganti resep memerlukan pengukuran yang lebih fleksibel dan pembersihan yang lebih cepat.
- Bentuk serat. Panjang stapel, denier, crimp, dan kepadatan curah mengubah cara jumbai terbuka dan cara alirannya melalui saluran. Mesin yang cocok dengan bahan pokok poliester 6-denier mungkin berperilaku berbeda dengan serat dengan kepadatan tinggi dan kepadatan rendah.
- Hasil. Volume blender harus sesuai dengan kecepatan saluran. Kebanyakan ruang pencampuran dirancang untuk 10 hingga 30 menit; jika pemasok mengutip jauh lebih sedikit, mintalah CV yang diharapkan dengan hasil penuh.
- Otomatisasi dan data. Sabuk penimbangan, penggerak frekuensi, dan resep PLC mengubah blender mekanis menjadi alat proses berulang.
- Kebersihan. Waktu perubahan warna bergantung pada permukaan interior yang halus, pintu pembersih yang mudah diakses, dan kemampuan membersihkan ruangan dengan cepat.
Untuk pencampuran terus menerus dari dua atau tiga komponen, khusus mesin pencampur serat menggabungkan umpan penimbangan atau volumetrik dengan elemen pencampur aktif, sehingga campuran dihomogenisasi saat bergerak menuju kartu. Konfigurasi ini sesuai dengan garis yang memerlukan perpaduan stabil dalam tapak kompak.
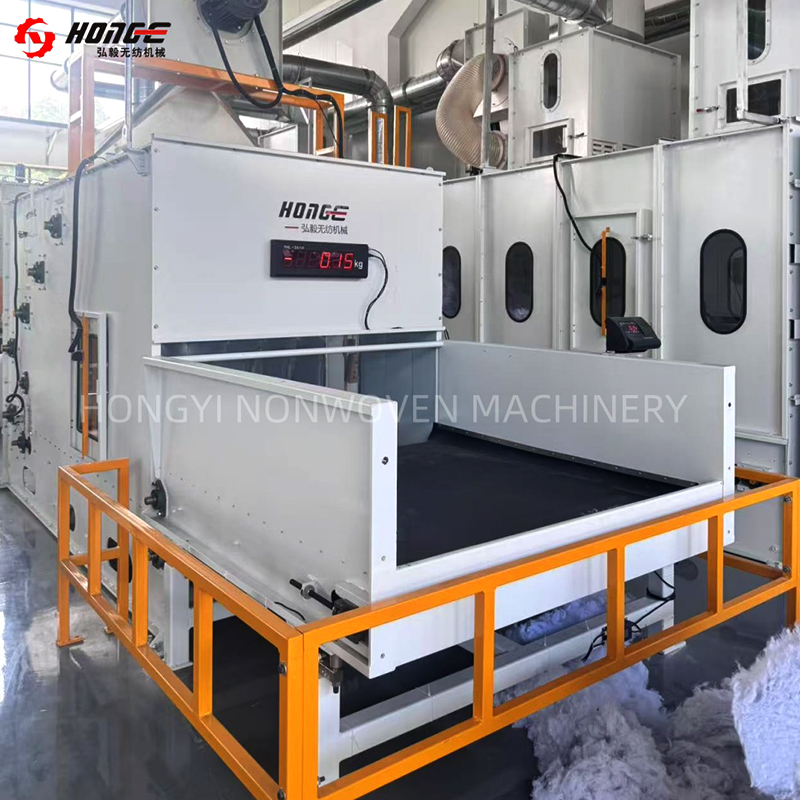 Pemasok & Eksportir Mesin Pencampur Serat | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. adalah pemasok & produsen mesin pencampur serat Cina. Penimbangan proporsional, sertifikasi CE... Lihat Produk →
Selain mesin itu sendiri, evaluasi pemasoknya. Pabrikan dengan lebih dari 20 tahun pengalaman mesin bukan tenunan dan beberapa instalasi di luar negeri kemungkinan besar akan mendukung Anda dengan rekomendasi proses, jalur referensi, dan suku cadang selama commissioning. Mintalah instalasi referensi terdekat yang menjalankan produk serupa dengan milik Anda, dan periksa CV campuran yang dapat Anda harapkan pada throughput penuh.
Pertanyaan yang sering diajukan tentang pencampuran serat
Apa perbedaan antara mesin pencampur serat dan blender ruang besar?
Blender ruang besar bekerja dalam siklus seperti batch: ia membangun lapisan vertikal dan kemudian memotongnya, membuat rata-rata variasi selama beberapa menit. Mesin pencampur serat memadukan secara kontinyu dalam satu lintasan, menggunakan elemen pencampur atau aliran udara, dan biasanya ditempatkan setelah bagian penimbangan. Banyak garis yang menggunakan keduanya: satu untuk rata-rata, satu lagi untuk homogenisasi akhir.
Berapa lama waktu tinggal di dalam blender yang cukup?
Hal ini tergantung pada jumlah komponen dan CV yang ditoleransi, namun 10 hingga 30 menit adalah rentang desain yang umum untuk lini stapel bukan tenunan. Jika ruang menyediakan waktu keluaran maksimum kurang dari 10 menit, uji CV campuran sebelum menerima desain.
Bisakah serat daur ulang dicampur dalam peralatan yang sama?
Ya, tetapi serat daur ulang memerlukan bukaan ekstra sebelum masuk ke dalam blender karena serat tersebut terjerat dan mungkin mengandung partikel keras. Pembuka pra-halus di bagian hulu mengurangi risiko gumpalan dan melindungi perangkat pengukur. Rasio campuran konten daur ulang juga harus dipantau, karena kepadatan curahnya lebih bervariasi dibandingkan serat murni.
Mengapa garis-garis hanya muncul setelah perubahan warna?
Sisa serat dari resep sebelumnya tertinggal di saluran, sudut ruang, dan pada permukaan kisi. Pada resep berikutnya, cairan tersebut dilepaskan secara bertahap dan muncul sebagai guratan. Saluran yang sering berganti warna harus dirancang dengan interior saluran yang halus, ruang pembersihan cepat, dan pintu pembersihan yang mudah diakses.
Pencampuran serat bukanlah bagian yang paling rumit dari bahan bukan tenunan, namun merupakan bagian yang menentukan apakah sisa bahan dapat berjalan pada potensi sebenarnya. Ketika masalah kualitas berikutnya muncul, periksa campurannya terlebih dahulu. Ujung bale pada jalur biasanya akan memberi tahu Anda apa yang akan dihasilkan oleh ujung penggulung.


