

Carding unggul bila Anda membutuhkan jaring yang tipis, kuat, dan sangat seragam dari serat stapel yang panjang; airlay menang ketika Anda membutuhkan jaring yang tebal, besar, dan seimbang dari serat pendek, daur ulang, atau campuran. Sebagian besar keputusan pembelian antara kedua proses tersebut bergantung pada tiga angka: panjang staples, berat jaring, dan seberapa besar perbedaan antara kekuatan arah mesin (MD) dan arah silang (CD) yang dapat ditoleransi oleh produk Anda.
Ada dua contoh yang membuat hal ini nyata. Konverter yang memproduksi substrat lap 40 g/m² memerlukan keseragaman bobot yang hampir sempurna dan kekuatan tarik yang tinggi di sepanjang gulungan, itulah sebabnya carding mendominasi pasar tersebut. Produsen kasur yang menyatukan bantalan 800 g/m² dari serat reklamasi membutuhkan dukungan yang besar dan merata dari segala arah, itulah sebabnya airlay mendominasi hal tersebut. Di antara kutub-kutub ini terdapat geotekstil, interlining, insulasi, gumpalan, kain kempa, dan akustik otomotif. Bagian di bawah ini menjelaskan bagaimana setiap proses membentuk web, di mana skor masing-masing proses, dan apa yang harus diverifikasi sebelum Anda melakukan pemesanan peralatan.
Bagaimana Proses Carding Membentuk Web
Carding adalah proses mekanis dan kering yang dimulai dari bal serat stapel. Pembuka bale mengendurkan bahan, blender mencampur komponen, dan pengumpan memberikan hasil yang merata pada kartu. Di dalam kartu, sebuah silinder besar yang dilapisi pakaian kawat halus berfungsi melawan flat dan roller pengupas pekerja untuk memisahkan jumbai menjadi serat individu dan menghilangkan banyak serat kusut dan kotoran. Serat meninggalkan kartu sebagian besar sejajar dengan arah mesin dan dikondensasi menjadi jaringan yang berkesinambungan.
Tiga konsekuensi penting bagi pembeli. Pertama, penyelarasan menciptakan anisotropi kekuatan: jaring yang tidak digaruk secara bersilangan biasanya menunjukkan rasio tarik MD/CD antara 3:1 dan 5:1, sehingga jauh lebih tahan terhadap tarikan memanjang daripada lebar. Kedua, kontrol mekanis memberikan keseragaman yang luar biasa pada gramatur rendah, itulah sebabnya carding memiliki tisu basah, tekstil medis, dan lapisan interlining di bawah sekitar 80 g/m². Ketiga, carding mempunyai selera yang panjang terhadap serat: ia lebih menyukai serat yang berukuran kira-kira 25 hingga 65 mm, batang yang sangat pendek atau rapuh berubah menjadi kusut dan jaring putus, dan satu jaring kartu jarang melebihi sekitar 100 hingga 150 g/m², sehingga produk yang berat harus dibuat dengan menumpuk berlapis-lapis.
Disiplin pemberian makan menentukan hasilnya. Kartu hanya dapat sama rata dengan batt yang diterimanya, jadi pembuka, blender, dan pengumpan di bagian hulu bukanlah aksesori; mereka adalah bagian dari akurasi pembentukan web itu sendiri.
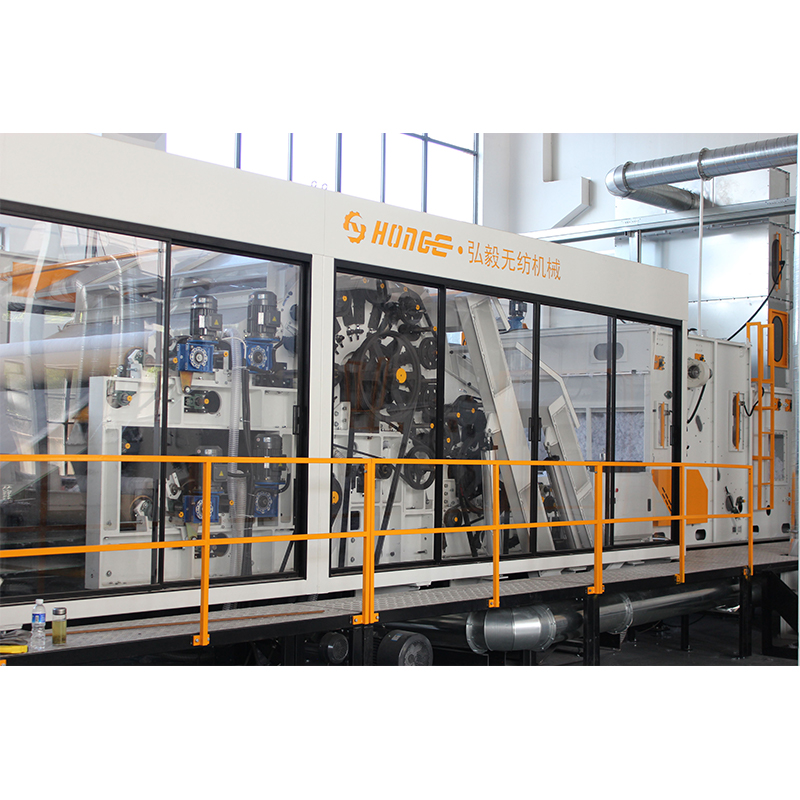 Mesin Carding HYSL untuk Web Paralel dan Acak Karena kemerataan jaring bergantung pada batt yang dimasukkan, mesin carding ini penting di sini: mesin carding ini sepenuhnya membuka dan memadukan serat, dengan silinder tunggal atau ganda, penggerak kecepatan variabel, dan rol pengacak opsional untuk jaring paralel atau acak. Lihat Produk →
Bagaimana Proses saluran udara Membentuk Web
Airlay menggantikan penyelarasan mekanis dengan udara. Rol pembuka memecah serat menjadi berkas-berkas kecil, aliran udara menahannya, dan drum kondensor berlubang mengumpulkannya sebagai jaring tiga dimensi yang berorientasi acak. Karena pengendapan bergantung pada aliran udara dan bukan pada pakaian kawat, orientasi serat mendekati acak dan jaringnya besar dan tinggi.
Keunggulannya muncul di empat tempat. Toleransi serat: airlay menerima serat hanya beberapa milimeter ke atas dan mengatasi bahan yang rapuh atau kaku seperti wol reklamasi, rami, rami, dan limbah pemintalan yang dapat menempel buruk pada kartu. Kisaran berat: satu jaring udara dapat berkisar antara 50 hingga 1.500 atau 2.000 g/m², sehingga bantalan tebal dibentuk secara langsung, bukan dilaminasi. Keseimbangan arah: dengan kekuatan yang hampir sama di segala arah, bantalan airlay mendukung beban secara seragam, persis seperti yang dibutuhkan bantalan kasur, kempa akustik, dan isolasi termal. Fleksibilitas pencampuran: serat yang berbeda dapat diukur dan dicampur sebelum dibentuk, yang menjadikan airlay sebagai inti alami dari jalur kain kempa limbah dan daur ulang. Konsistensi hulu tetap penting, sehingga layak dibaca bagaimana mesin pencampur serat menjaga campuran tetap stabil sebelum mengukur sisa garis.
Kelemahannya adalah gambaran cerminnya: keseragaman bobot lebih sulit dipertahankan pada gramatur yang sangat rendah, kecepatan jalur lebih rendah dibandingkan carding, kipas pengangkut mengonsumsi energi ekstra, dan jaring yang lepas hampir tidak memiliki kekuatan hingga diikat dengan thermobonding, ikatan kimia, atau penusukan jarum.
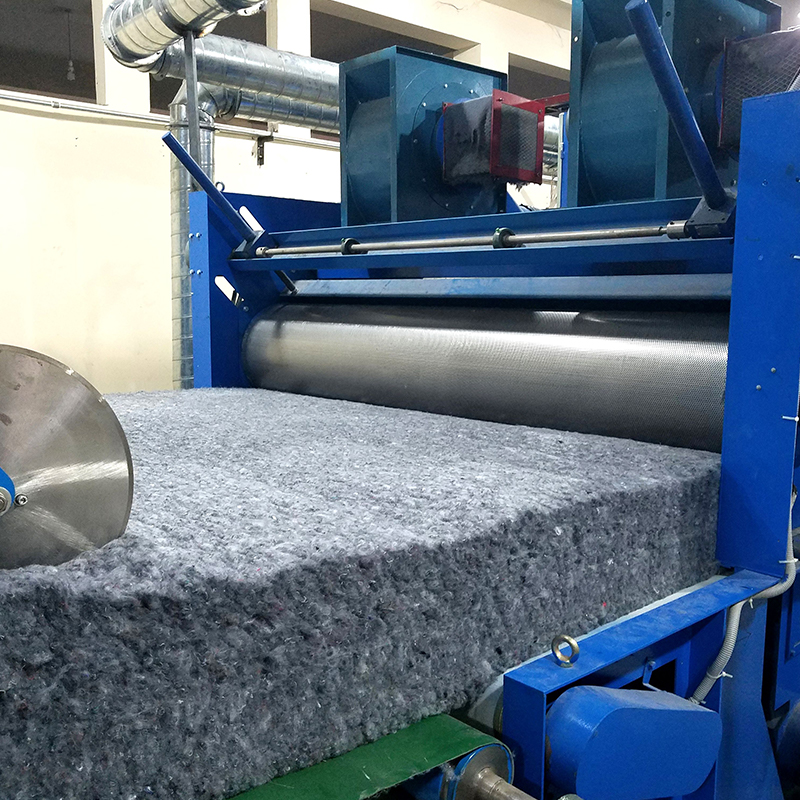 Mesin HYQL Airlay untuk Pembentukan Web Aerodinamis Mengikuti diskusi tentang pertukaran airlay, mesin ini membentuk batt secara aerodinamis dari poliester, serat dengan titik leleh rendah, wol, dan banyak lagi, menggantikan carding dan cross-lapping untuk jalur gumpalan thermobonded pada kecepatan lebih rendah dan gramatur rendah. Lihat Produk →
Carding vs Airlay: Perbandingan Berdampingan
Tabel di bawah ini merangkum perbedaan yang paling penting dalam penawaran harga peralatan.
| Faktor | Carding | Airlay |
|---|---|---|
| Pembentukan jaringan | Mekanis; serat disejajarkan terutama di MD | Aerodinamis; serat disimpan secara acak dalam 3D |
| Panjang stapel yang khas | Sekitar 25 hingga 65 mm | Dari beberapa mm ke atas, toleran terhadap serat pendek |
| Serat daur ulang atau limbah | Terbatas; stok rapuh yang pendek menyebabkan kusut dan patah | Kekuatan inti dari proses tersebut |
| Berat web per lintasan | Sekitar 15 hingga 150 g/m² | Sekitar 50 hingga 2.000 g/m² |
| Keseragaman dengan bobot rendah | Luar biasa | Sedang; lebih lemah di bawah sekitar 50 g/m² |
| Massal dan loteng | Sedang | Tinggi |
| Rasio tarik MD/CD | Umumnya 3:1 hingga 5:1 | Mendekati 1:1 |
| Ikatan yang khas | Kalender termal, oven udara, peninjuan jarum | Thermobonding dengan serat leleh rendah, spray bonding, needle punching |
| Produk khas | Tisu, tekstil medis, interlining, geotekstil | Bantalan kasur, insulasi, gumpalan, kain kempa limbah, akustik otomotif |
Apa Arti Struktur Web dalam Produk Akhir
Cara paling jelas untuk memvisualisasikan perbedaannya adalah pembagian kekuatan tarik antara MD dan CD. Jaring yang digaruk memusatkan kekuatan di sepanjang gulungan, yang sesuai dengan tisu yang dibagikan dan ditarik memanjang. Jaring airlaid membagi kekuatan hampir merata, yang sesuai dengan bantalan yang dikompresi dan dibebani dari sisi mana pun.
Dua catatan praktis mengikuti dari sini. Jika Anda membutuhkan kekuatan yang seimbang dari garis carding, lapper silang melipat beberapa jaring yang digaruk pada sudut 90 derajat, yang merupakan standar pada geotekstil dan garis kempa yang dilubangi dengan jarum. Jika Anda mengikat jaring udara dalam oven dengan serat dengan titik leleh rendah, titik ikatan akan terbentuk melalui ketebalan jaring, itulah sebabnya gumpalan termobond memulihkan lotengnya dengan baik setelah kompresi.
Bagaimana Memutuskan, dan Apa yang Harus Diperiksa Sebelum Membeli
Kerjakan lima pertanyaan secara berurutan:
- Realitas serat: buat daftar setiap serat yang akan Anda jalankan, termasuk campuran limbah terburuk. Staples di bawah sekitar 25 mm atau bagian daur ulang yang tinggi menunjukkan titik-titik yang kuat terhadap airlay.
- Berat target: kurang lebih di bawah 80 g/m², carding biasanya merupakan satu-satunya cara untuk menjaga keseragaman; di atas kira-kira 200 g/m² per jaring, airlay menghindari cross lapping sama sekali.
- Arah muatan: barang tisu dan gulungan mendukung kekuatan MD; bantalan dan isolasi mendukung isotropi.
- Rute pengikatan: kalender dan jalur ikatan termal berpasangan dengan kartu; oven thermobonding dan needle punching berpasangan secara alami dengan airlay.
- Rencana pertumbuhan: jika produk kedua memungkinkan nanti, periksa apakah bagian pembukaan, pencampuran, dan pengumpanan dapat melayani kartu dan unit tata udara.
Opsi hybrid juga ada: jalur komposit menempatkan mesin carding dan unit airlay pada jalur yang sama, dalam urutan mana pun, sehingga lapisan carding yang kuat membawa lapisan airlaid yang besar. Ini adalah pendekatan yang sudah mapan dan dipatenkan untuk produk yang membutuhkan kekuatan permukaan dan inti loteng.
Sebelum menandatangani, perlakukan uji coba sebagai hal yang tidak dapat dinegosiasikan. Minta pemasok untuk menjalankan campuran Anda yang sebenarnya, termasuk rasio daur ulang, dan melaporkan CV berat web, nilai tarik MD/CD, dan energi oven per kilogram kain jadi. Untuk proyek airlay, tanyakan bagaimana volume udara dan pengaturan kipas disetel per fiber, karena penyetelan tersebut menentukan apakah satu mesin dapat mengganti produk dengan lancar. Untuk proyek carding, tanyakan seberapa cepat pakaian kartu dapat diganti dan bagaimana antarmuka pengumpan ke kartu mencegah pita beban. Hongyi memasok mesin mandiri dan lini lengkap serta menerbitkannya rangkaian peralatan bukan tenunan lengkap , tolok ukur yang berguna saat Anda membandingkan cakupan jalur antar pemasok.
Jika produk target Anda adalah gumpalan atau bantalan, jalur tersebut biasanya disebut sebagai satu sistem: pembukaan dan pencampuran, pembentukan airlay, thermobonding oven, kemudian penggulungan dan pemotongan.
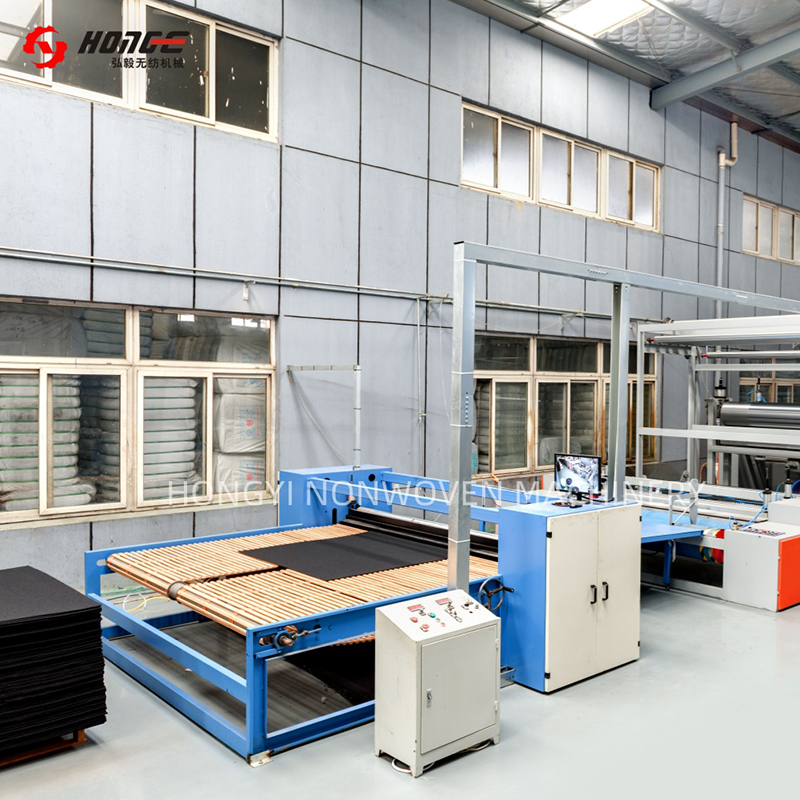 Lini Produksi Gumpalan Berikat Termal HYL Sebagaimana dicatat dalam artikel tersebut, produk gumpalan biasanya dianggap sebagai sistem yang lengkap, dan lini ini mengintegrasikan bukaan, pembentukan tatahan udara, pengikatan oven termal, dan penggulungan untuk menghasilkan gumpalan keras atau lunak untuk kasur, bantal, dan tekstil rumah. Lihat Produk →
Pertanyaan yang Sering Diajukan
Apakah airlaid sama dengan drylaid?
Drylaid menutupi semua jaringan yang terbentuk dari serat kering, sehingga carding dan airlay merupakan rute drylaid. Dalam katalog permesinan, airlay biasanya berarti peletakan serat stapel di udara secara acak, sedangkan airlaid berbahan dasar pulp adalah proses terpisah seperti kertas.
Proses mana yang menangani serat daur ulang dengan lebih baik?
saluran udara. Serat limbah yang pendek, rapuh, dan tercampur merupakan tujuan pengembangan jalur aerodinamis, sedangkan kartu memerlukan serat stapel yang kuat untuk membentuk jaringan yang bersih dan berkesinambungan.
Bisakah carding menghasilkan kekuatan yang seimbang?
Bukan dari satu web. Jaring carded yang ditumpuk secara cross lapper pada sudut 90 derajat mendekatkan nilai MD dan CD, yang merupakan praktik standar pada garis kain kempa dan geotekstil yang dilubangi dengan jarum.
Apakah airlay menghemat peralatan karena langsung membentuk jaring yang berat?
Menghemat cross lapping pada gramasi tinggi, namun tidak menghemat bonding. Jaring udara yang longgar selalu memerlukan langkah pengikatan, yang paling sering adalah oven thermobonding dengan bagian serat leleh rendah.


