

Letakkan lembaran spunbond ringan dari tas belanja di samping geotekstil tebal yang dilubangi dengan jarum dan Anda akan melihat dua kelompok kain bukan tenunan yang sangat berbeda, meskipun tidak ada satupun yang mengandung satu benang pun. Perbedaan inti dapat dinyatakan dalam satu kalimat: kain spunbond terbuat dari filamen kontinu yang diekstrusi dari polimer leleh dan diikat dengan panas, sedangkan kain berlubang jarum terbuat dari serat stapel pendek yang digaruk menjadi jaring dan diikat secara mekanis oleh jarum berduri. Segala sesuatu yang praktis berasal dari satu perbedaan tersebut: kisaran bobot yang dapat dicapai, profil kekuatan, porositas, pilihan bahan mentah, tingkat investasi, dan, pada akhirnya, produk akhir yang dapat dihasilkan oleh setiap kain. Panduan ini menjelaskan kedua proses tersebut, membandingkan properti secara berdampingan, dan ditutup dengan daftar periksa pembelian yang dapat Anda terapkan sebelum menggunakan salah satu teknologi tersebut.
Dua Proses, Dua Logika: Filamen vs Serat Pokok
Proses spunbond: polimer menjadi kain dalam satu baris
Produksi spunbond dimulai dengan pelet polimer, paling umum polipropilen (PP) atau poliester (PET). Pelet tersebut dicairkan dan diekstrusi melalui pemintal dengan ratusan lubang kecil, membentuk filamen yang berkesinambungan. Filamen ini diregangkan oleh udara berkecepatan tinggi untuk mengarahkan rantai polimer - langkah yang memberikan kekuatan tarik yang baik pada spunbond dibandingkan beratnya - dan kemudian disimpan secara acak ke sabuk bergerak. Jaring tersebut diikat dengan segera, biasanya dengan rol kalender panas yang mengelas persilangan filamen menjadi titik-titik ikatan kecil, itulah sebabnya permukaan spunbond menunjukkan pola titik-titik yang teratur. Karena pemintalan, pembentukan jaring, dan pengikatan terjadi pada satu jalur terintegrasi dengan kecepatan tinggi, spunbond sangat efisien untuk kain ringan, biasanya sekitar 10 hingga 200 gsm.
Proses penusukan jarum: carding, cross lapping dan jarum berduri
Kain yang dilubangi dengan jarum mengambil jalur sebaliknya: dimulai dari bal serat stapel - serat potong pendek seperti poliester dan polipropilena, ditambah serat alami atau daur ulang seperti wol dan rami. Bal-bal tersebut terlebih dahulu dibuka dan dicampur dalam a mesin pencampur serat , karena campuran serat yang merata akan menjaga properti web akhir tetap konsisten. Campuran tersebut digaruk menjadi jaring ringan, yang kemudian dilintang - dilipat lapis demi lapis - untuk menambah bobot dan loteng sebelum diikat.
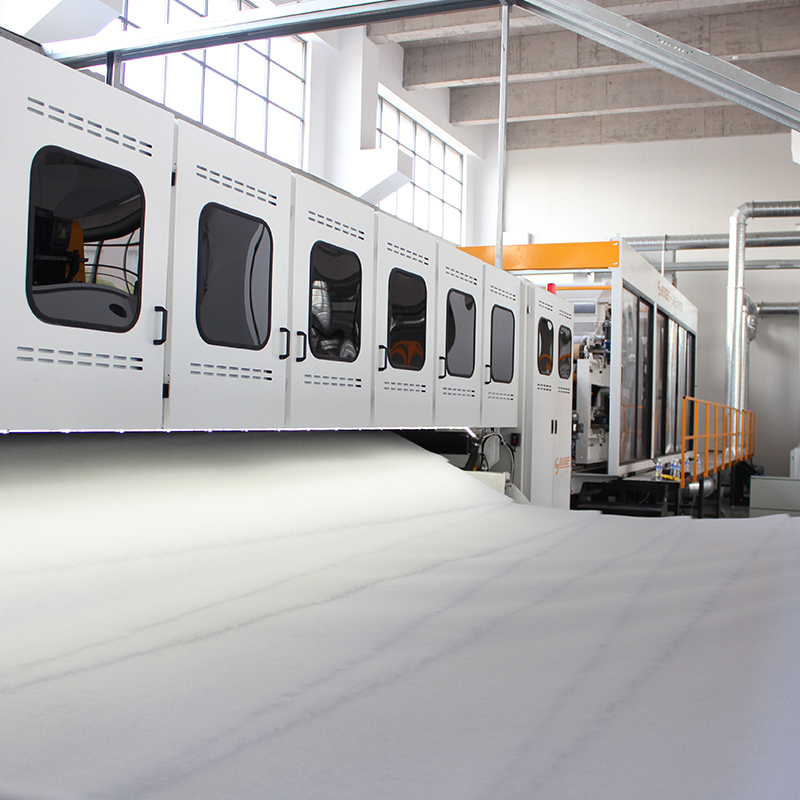 HYPW Cross Lapper untuk Bangunan Batt Fiber Seragam Sebelum dilubangi dengan jarum, jaring yang digaruk harus dilipat menjadi beberapa lapisan untuk mencapai berat dan tinggi yang dibutuhkan. Lapper silang ini melipat jaring secara merata dengan kontrol servo dan tirai antistatis, menghasilkan batt yang seragam dan halus yang siap direkatkan. Lihat Produk →
Langkah pengikatan inilah yang memberi nama pada kain tersebut. Alat tenun jarum mendorong ribuan jarum berduri masuk dan keluar dari jaring; duri menangkap serat dan menariknya melewati lapisan, secara mekanis mengunci struktur tanpa lem atau panas. Ketebalan, kepadatan dan kekuatan dapat disesuaikan melalui kepadatan jarum, kedalaman penetrasi dan campuran serat.
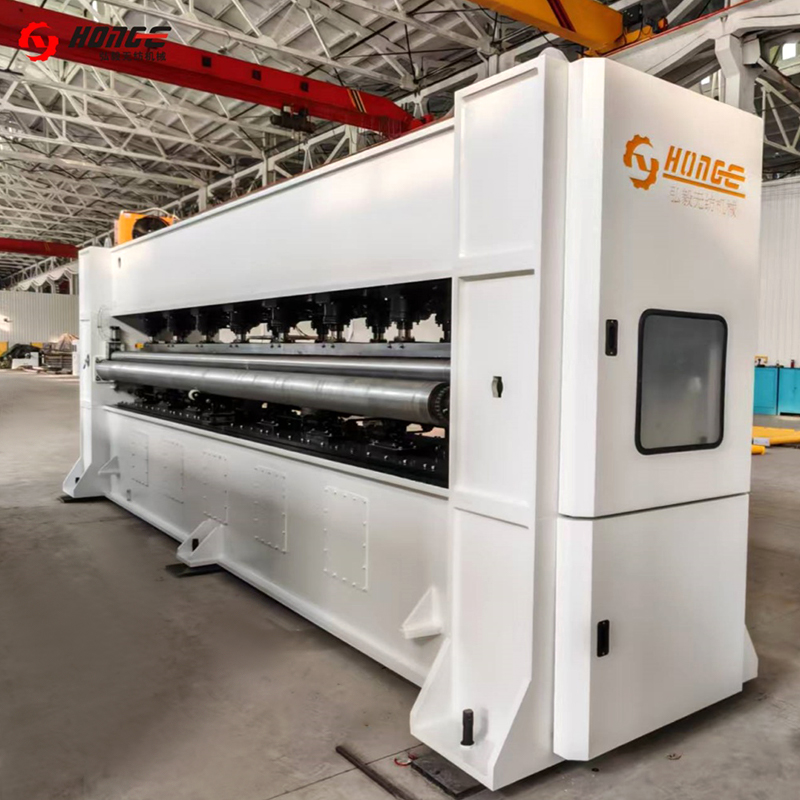 Mesin Punching Jarum HYZC untuk Ikatan Kain Ini adalah mesin yang secara mekanis mengunci jaring berlapis dengan jarum berduri, tidak memerlukan lem atau panas. Dengan lebar kerja hingga 8500mm serta kerapatan dan langkah jarum yang dapat disetel, alat ini mengontrol ketebalan, kerapatan, dan kekuatan. Lihat Produk →
Setelah penusukan, banyak produsen menambahkan pengaturan panas, menyetrika atau kalender untuk menstabilkan dimensi dan menghaluskan permukaan, kemudian melilitkan dan menggorok kain hingga lebarnya.
Sekilas tentang Perbandingan Properti
Karena satu kain diikat dengan melelehkan filamen dan kain lainnya dengan mengikat serat stapel, profil komersialnya hampir tidak tumpang tindih. Tabel di bawah ini merangkum perbedaan yang paling sering harus dibandingkan oleh pembeli.
| Properti | ikatan pintal bukan tenunan | Jarum dilubangi bukan tenunan |
|---|---|---|
| Bentuk serat | Filamen kontinu | Serat stapel pendek |
| Metode ikatan | Termal: rol kalender panas mengelas perlintasan filamen | Mekanis: jarum berduri saling mengunci serat |
| Berat dasar yang khas | Sekitar 10-200gsm | Sekitar 80-1500 gsm |
| Ketebalan dan loteng | Tipis, rata, padat | Tebal, tinggi, dapat dikompres |
| Tampilan permukaan | Halus, dengan titik ikatan teratur | Kabur, terasa seperti |
| Porositas | Rendah hingga sedang | Tinggi |
| Bahan mentah | Hanya polimer yang dapat dipintal (PP, PET) | PET, PP, campuran, serat alami dan daur ulang |
| Kecepatan garis | Sangat tinggi | Sedang |
| Penggunaan akhir yang khas | Kebersihan, medis, tas, penutup pertanian | Geotekstil, otomotif, karpet, filtrasi, gumpalan |
Kisaran bobot menjelaskan sebagian besar kesenjangan tersebut. Garis spunbond dioptimalkan untuk barang lembaran yang tipis dan seragam; mendorongnya ke beban yang berat menjadi tidak ekonomis karena output dalam meter persegi menurun. Sebaliknya, garis yang dilubangi dengan jarum mudah disesuaikan dengan kain berat - Anda cukup menambahkan lapisan web dengan lapper silang dan meningkatkan penetrasi jarum - itulah sebabnya garis ini mendominasi setiap aplikasi di atas sekitar 200 gsm.
Dimana Setiap Kain Menang
Wilayah spunbond: ringan, cepat, bervolume tinggi
Spunbond adalah pilihan utama di mana pun kain dikonsumsi per meter persegi dalam volume besar dan berat rendah: produk kebersihan seperti sprei popok, pakaian medis dan kemasan, tas belanja yang dapat digunakan kembali, penutup tanaman, dan lapisan pelapis untuk furnitur dan lantai. Filamen kontinunya memberikan kekuatan tarik yang dapat diandalkan bahkan pada 15-30 gsm, dan jalur yang cepat dan terintegrasi penuh menjaga biaya unit tetap rendah. Yang tidak dapat dilakukan dengan baik oleh spunbond adalah bahannya yang berukuran besar: secara ekonomis ia tidak dapat menghasilkan struktur yang tebal, tinggi, dan dapat dikompresi.
Wilayah yang dilubangi jarum: tebal, berpori, fleksibel serat
Kain yang dilubangi dengan jarum menang di mana pun ketebalan, permeabilitas, dan fleksibilitas bahan mentah lebih penting daripada kecepatan. Contoh umum termasuk geotekstil untuk pekerjaan jalan raya, kereta api dan drainase, komponen interior otomotif seperti pelapis bagasi, bantalan bawah karpet dan panel insulasi, karpet jarum, media penyaring debu, gumpalan dan bantalan, dan alas untuk kulit sintetis. Keuntungan selanjutnya adalah proses ini menerima serat yang tidak dapat ditangani oleh pemintal – serat kasar, alami, daur ulang, atau campuran – sehingga menurunkan biaya bahan dan mendukung target konten daur ulang. Bagan di bawah ini memberikan gambaran ilustratif tentang bagaimana keluaran yang dilubangi biasanya didistribusikan ke seluruh penggunaan akhir.
- Geotekstil & sipil: 30%
- Interior otomotif: 25%
- Karpet & lantai: 20%
- Filtrasi: 15%
- Perlengkapan tempat tidur & furnitur: 10%
Risiko Biaya, Kecepatan dan Pengadaan
Dari sudut pandang pembeli peralatan, kedua teknologi ini berada pada posisi yang berlawanan dalam skala investasi. Garis spunbond adalah sistem tunggal, kompleks, dan berkapasitas tinggi: biaya modal tinggi, penggunaan energi tinggi untuk ekstrusi, dan hanya menghasilkan keuntungan pada kain ringan dalam jumlah besar. Jendela produknya sempit - Anda dapat menggeser bobot dasar dalam pita, namun Anda tidak dapat mengubah lini spunbond menjadi produsen kain tebal.
Garis berlubang jarum bersifat modular dan lebih mudah dikembangkan dalam beberapa langkah: membuka dan memblender, carding, cross lapping, tusuk jarum, lalu peralatan finishing seperti oven dan mesin setrika seiring dengan kematangan produk Anda. Biaya masuk lebih rendah, kecepatan jalur sedang, dan biaya berulang yang utama adalah jarum, yang aus dan kadang-kadang patah, dan kualitas persiapan serat. Pengumpanan yang tidak merata langsung terlihat sebagai berat jaring yang tidak merata, sehingga komponen seperti a pengumpan bergetar bukan tenunan bukan tambahan opsional tetapi jaminan kualitas.
Aturan praktisnya sederhana. Jika produk target Anda adalah kain sekali pakai atau kain ringan dan tahan lama di bawah sekitar 100 gsm, spunbond adalah pilihan yang efisien. Jika produk tersebut tahan lama, tebal atau tinggi di atas sekitar 150 gsm - atau Anda ingin menggunakan serat daur ulang dan alami - peninjuan jarum adalah pilihan praktis. Untuk pabrik yang membangun kapasitas serat stapel di sekitar geotekstil, kempa otomotif, atau karpet kempa jarum, jalur produksi kempa jarum yang lengkap mengikat seluruh rantai mulai dari pembuka bale hingga penggulung.
 Lini Produksi Felt Jarum HYL Bagi produsen yang menargetkan kain berat yang tahan lama seperti geotekstil dan kain kempa otomotif, lini lengkap ini mulai dari persiapan serat hingga pelubangan jarum hingga kain kempa jadi, dengan lebar hingga 9000 mm dan berat mulai dari 100 hingga 1200 gsm. Lihat Produk →
Daftar Periksa Enam Poin Sebelum Anda Memutuskan
- Berat dasar target: di bawah 100 gsm mengarah ke spunbond; lebih dari 150 gsm menunjuk pada tusukan jarum; di antaranya, evaluasi keduanya.
- Kehidupan produk: sekali pakai mendukung kecepatan spunbond; produk yang tahan lama dan tahan beban lebih menyukai ikatan mekanis.
- Pasokan serat: jika Anda berencana menggunakan serat daur ulang, kasar atau alami, penusukan jarum merupakan satu-satunya pilihan di antara keduanya.
- Ketebalan dan permeabilitas: filter, geotekstil, dan bantalan memerlukan peninjuan jarum yang hanya disediakan di loteng.
- Volume dan anggaran: kain ringan bervolume tinggi membenarkan belanja modal spunbond; garis berlubang jarum modular sesuai dengan investasi bertahap.
- Fleksibilitas: penusukan jarum memungkinkan Anda mengubah campuran serat, berat dan kepadatan dalam satu lini - berguna jika campuran produk Anda masih terus berkembang.
Pertanyaan yang Sering Diajukan
Apakah spunbond lebih kuat dari bukan tenunan yang dilubangi dengan jarum?
Tidak secara otomatis. Per gram bahan dengan bobot ringan, filamen kontinu spunbond memberikan kekuatan tarik yang sangat baik, itulah sebabnya spunbond 20 gsm berfungsi sebagai kemasan. Pada beban yang berat, kain yang dilubangi dengan jarum memberikan kekuatan yang lebih besar, ketahanan terhadap sobek, dan pemanjangan, karena serat stapel yang saling bertautan akan meregang dan melakukan reorientasi di bawah beban dibandingkan mengandalkan titik las tetap.
Bisakah garis yang dilubangi jarum menjalankan serat daur ulang?
Ya, dan ini adalah salah satu argumen ekonomi terkuatnya. Bahan pokok PET atau PP yang didaur ulang, potongan produksi dibuka kembali pada pembuka tepi-trim, dan serat alami kasar semuanya tertusuk dengan baik, asalkan pembukaan, pencampuran, dan pengumpanan menjaga campuran tetap seragam.
Mengapa kain yang dilubangi jarum lebih tebal dengan berat yang sama?
Penusukan jarum membuat serat-serat menonjol pada bidang kain, menciptakan struktur berpori tiga dimensi. Ikatan kalender pada spunbond meratakan jaring, sehingga jumlah gram yang sama per meter persegi akan menghasilkan lembaran yang jauh lebih tipis dan padat.
Apakah kedua proses tersebut berakhir pada produk yang sama?
Kadang-kadang. Barang tahan lama dengan berat sedang dapat dibuat dengan cara apa pun, dan beberapa produk menggabungkannya - misalnya, inti yang dilubangi dengan jarum untuk loteng dengan lapisan permukaan yang direkatkan untuk kehalusan. Namun untuk sebagian besar spesifikasi, target bobot dan loteng jelas mengarah pada satu proses.
Singkatnya, kain bukan tenunan spunbond dan needle punch bukanlah pesaing, melainkan pelengkap yang dibagi berdasarkan berat dan struktur: pilihlah spunbond untuk lembaran yang ringan, seragam, bervolume tinggi, dan needle punching untuk kain kempa yang tebal, berpori, dan fleksibel serat. Jika peta jalan Anda condong ke kelompok kedua, rantai peralatan - pembukaan, pencampuran, carding, cross lapping, tusuk jarum, dan penyelesaian - bersifat modular, sehingga Anda dapat membangunnya selangkah demi selangkah seiring pertumbuhan pasar Anda.


